SLS, MJF и SLA: сравнение на повърхността
Преглед на сравнение на Formlabs за грапавостта след печат и последваща обработка с Fuse, EOS, HP и Form 4. Методика и ограничения.
Сравнение на качеството на повърхностната обработка: Fuse Series SLS, EOS SLS, HP MJF и Form 4 SLA
С нарастващата популярност на 3D печата като метод за производство на крайни продукти, качеството на повърхностната обработка става все по-важно. Въпреки че това дообработване е наистина важно за прототипите и производствените помощни средства, тези приложения обикновено са с малък обем и може да се извърши допълнителна последваща обработка, за да се подобри визията на детайлите без прекомерни допълнителни разходи.
С 3D принтирането за крайно производство, което е възможно благодарение на по-големи обеми на изграждане, по-ефективни системи, по-модерни материали и по-ниски разходи за материали, довършителната обработка за приложения на 3D печатането на крайни продукти е приоритет за много производители. Тук сравняваме четири от най-популярните 3D принтери за функционални части за крайна употреба: серията Formlabs Fuse за селективно лазерно синтезиране (SLS), EOS SLS, HP multi-jet fusion (MJF) и 3D принтерите Formlabs Form 4 за стереолитография (SLA).
Контекст: Защо да измерваме грапавостта на повърхността?
В много приложения за адитивно производство повърхността на 3D принтираните части е толкова важен фактор, колкото и функционалната производителност. Освен визуалната оценка и сравнение обаче няма много количествена информация за това как повърхностната обработка варира между технологиите и марките на 3D принтерите.
Тази липса на данни може да се дължи на трудността да се определи точната причина за конкретна разлика или недостатък в повърхностната обработка – често комбинация от принтер, материал, ориентация и метод на последваща обработка.
Свържете се с нас, за да обсъдим изискванията към повърхността на вашия детайл.
Обобщение на резултатите
Основният фактор, който различава повърхностната обработка, е степента или методът на последваща обработка, а не избраната технология. При „стандартно“ ниво на последваща обработка – абразивно бластиране за технологиите за синтероване и измиване, последвано от втвърдяване, при технологията със смола. 3D принтерите със смола показаха най-гладка повърхност, докато принтерите EOS SLS произведоха детайли с най-висока степен на грапавост на повърхността. Допълнителната последваща обработка, като вибро-полиране или полиране чрез използване на системата Fuse Blast Polishing System (Fuse Polish), значително подобри както SLS, така и MJF детайлите, като Fuse Polish доведе детайлите до най-гладкото покритие, малко по-малко гладко от това на SLA детайлите. Таблицата и графиката по-долу показват резултатите от теста, където колкото по-ниска е стойността на Ra, толкова по-гладка е повърхността.
| Принтер | Fuse 1+ 30W | EOS P396 | HP Jet Fusion 5600 | Formlabs Form 4 |
|---|---|---|---|---|
| Технология | SLS | SLS | MJF | SLA |
| Материал | Nylon 12 | PA2200 – PA12 | HP 3D HR PA12 | Tough 2000 V2 |
| Последваща обработка | Standard: Fuse Blast; Fuse Polish | Standard; Tumbled | Tumbled HR PA12 | Standard |
| Образец с най-добра повърхност | Nylon 12 with Fuse Polish | Tumbled PA2200 | HR PA12 Standard | – |
| Образец с най-лоша повърхност | Nylon 12 Standard | PA2200 Standard | HR PA12 Standard | – |
| Най-ниска грапавост на повърхността | 4.3 µm | 4.8 µm | 2.7 µm | 0.5 µm |
| Средно Ra на образеца с най-добър резултат | 5.8 µm | 7.6 µm | 6.0 µm | 4.3 µm |
| Средно Ra на образеца с най-лош резултат | 11.5 µm | 12.1 µm | 8.9 µm | – |
Методи за измерване на повърхностната обработка
Визуалната оценка на повърхностната обработка на 3D печатаните части често може да бъде достатъчна, за да се определи дали отговарят на стандартите за предвидената употреба. Въпреки това, данните за измерване на грапавостта на повърхността могат да бъдат изключително полезни за определяне на средната производителност на дадена технология при множество печатни задачи и принтери.
Повърхностната обработка и грапавостта на повърхността често се използват като синоними. Особено при части, произведени чрез технологията на прахово синтероване, грапавостта на повърхността е основният начин за определяне на способността на дадена технология да произвежда „висококачествена“ повърхност.
Най-често използваният метод за измерване на грапавостта на повърхността е чрез профилометър за повърхности (наричан още контактен профилометър). При този метод се използва сонда, която се притиска към повърхността и се движи по права линия, създавайки профил на повърхността, докато сондата се движи нагоре и надолу.
Измерванията, направени от сондата, след това се нанасят на графиката, за да се намерят Ra и Rz.
- Ra е мярката за средното отклонение на повърхността по тази линия.
- Rz е мярката за най-голямата разлика между връх (висока точка по линията) и дъно (ниска точка по линията).
Тази диаграма на отклонението от повърхностен профилометър показва отклонението на сондата, докато тя се движи по повърхността. Тук Ra е 7,5 µm, изчислено като осреднена стойност на кривата. Rz е 39 (най-голямата разлика между върха от 20 и дъното от -19).
Бяха използвани три други метода за определяне на грапавостта на повърхността: оптична профилометрия, висококонтрастна фотография и SEM микроскопия. Въпреки че основните резултати в тази статия са взети от показанията на повърхностния профилометър, тези допълнителни измервания са включени в подробните резултати и могат да предоставят допълнителен контекст и доказателства.
От ляво на дясно: Сканиране с оптична профилометрия чрез Keyence VR-3000, което предоставя графики на повърхността и Sa/Sz; висококонтрастна фотография, която показва грапавостта по повърхността; и SEM микроскопия, направена с Phenom XL, която показва отклоненията в микромащаб на повърхността. Освен това измерванията на гланца се използват, за да покажат колко лъскава изглежда дадена част, което често се сравнява с грапавостта на повърхността. Тъй като тези техники за анализ могат да станат изключително сложни, те не са описани подробно тук, но са описани от различните производители в съответните връзки.
Избор на 3D принтери: Fuse Series срещу EOS срещу HP срещу Form 4
Четирите принтера, избрани за това проучване, са тези, които се използват най-често за промишлени или крайни приложения, а не за бързо прототипиране или приспособления и фиксатори по поръчка за производствения цех.
Принтерът Fuse 1+ 30W е най-широко разпространеният принтер с технология на прахово синтероване на пазара, като съставлява повече от половината от всички продадени в света принтери от тази технология. Той е най-достъпният вариант за промишлено приложение, като пълната система струва около 50 000 долара и заема малка площ от около 10 квадратни метра. Следващите два най-често използвани 3D принтера с прахово легло са серията HP MJF и принтерите EOS SLS. И двата варианта обикновено струват между 200 000 и 500 000 долара, изискват обширна инфраструктура и заемат голяма площ.
Технологията MJF използва свързващ агент и топлина, за да слее праховите частици, докато технологията SLS използва мощен лазер, за да разтопи и слее праховите частици. Технологията MJF е патентована от Hewlett-Packard (HP), докато няколко компании предлагат 3D принтери SLS, включително Formlabs и EOS.
Четвъртият принтер в това проучване е настолният 3D принтер Form 4 SLA на Formlabs. Въпреки че процесът е много различен от този на трите принтера с SLS технология, детайлите, произведени с Form 4, също често се използват в крайни приложения, а повърхностната обработка се счита за най-близка до тази на пластмасите, формовани чрез инжектиране.
Тъй като Formlabs не е оператор на принтерите EOS и HP, тези части бяха поръчани от уважавани сервизни бюра, отпечатани на съответните машини и подложени на последваща обработка според инструкциите, след което бяха изпратени обратно на Formlabs за анализ.
Избор на материали и опции за последваща обработка
За всяка от четирите технологии, които оценихме, избрахме материалите, които се използват най-често за крайни приложения. За всеки от материалите, след отпечатване, всяка част беше обработена чрез „стандартна“ и „допълнителна“ стъпка за последваща обработка. Тези стъпки са препоръчани от производителите за довършване на техните материали.
За прах Fuse Series Nylon 12:
- Стандартна – Автоматично пясъкоструене с Fuse Blast
- Допълнителна – автоматично полиране с Fuse Polish
За EOS P396 PA2200 Nylon 12:
- Стандартна – ръчно пясъкоструене
- Екстра – вибро-полиране
За HP Jet Fusion PA12:
- Стандартно – ръчно пясъкоструене
- Допълнително – вибро-полиране
За смола Form 4 Tough 2000:
- Стандартно – Измиване и втвърдяване с Form Wash и Form Cure
- Допълнително – Няма препоръчителни стандарти за допълнителна обработка след SLA
Тестова част и тестови повърхности
За да се съберат представителни данни, изборът на детайла беше изключително важен. Множество фактори влияят върху повърхностната обработка на 3D печатен детайл, включително:
- Ориентация
- Подпори
- Извити елементи/стъпки
- Специфични геометрии (напр. много тънки стени или щифтове)
- Методи за последваща обработка
- Дефекти при печат
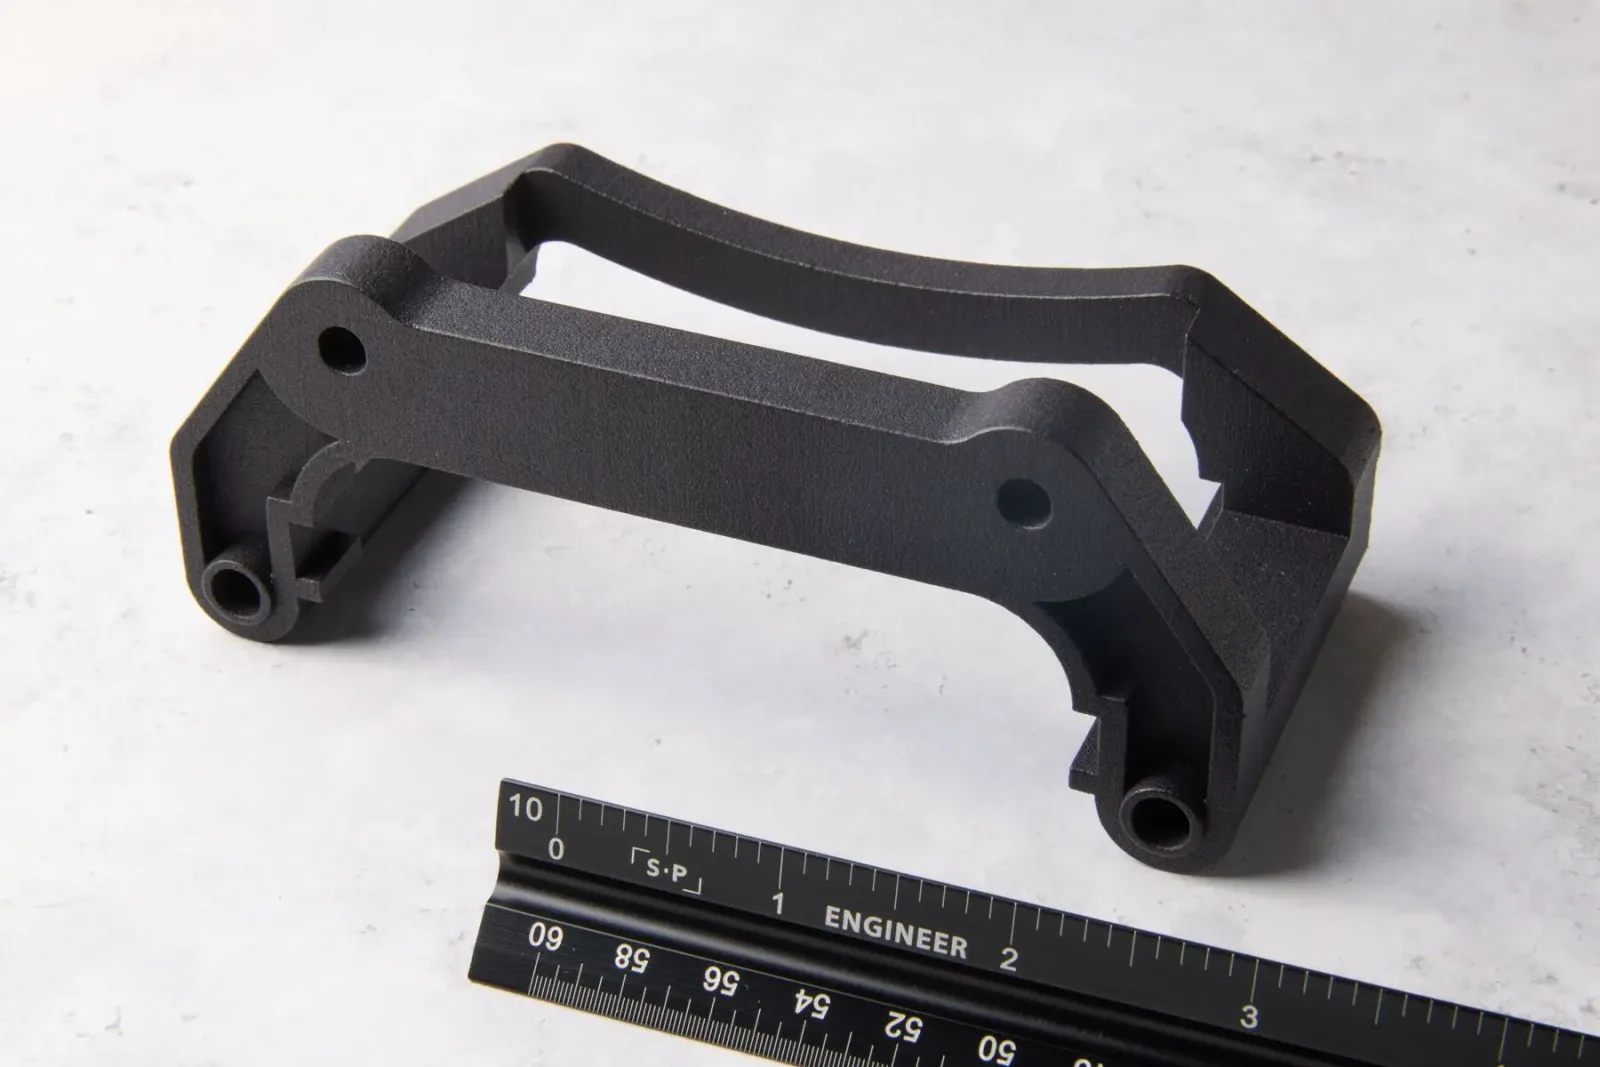
Моделът, избран за това проучване – спирачният апарат – се отличава с големи плоски повърхности във всяка основна равнина, четири ъглови равнини и множество наклонени повърхности, като всички те са достатъчно големи, за да осигурят висококачествени данни. Поддържането на детайла в една и съща ориентация на всеки принтер гарантира, че различните елементи се принтират според нуждите.
Детайлът спирачен апарат в PreForm. Детайлът има големи плоски повърхности във всяка основна равнина, четири ъглови плоски повърхности и множество наклонени повърхности.
Общо бяха идентифицирани 12 различни равнини за измерване, които бяха измерени с помощта на оптичен профилометър и контактен профилометър.
Материалите и доставчиците
И трите принтера с технология Powder Bed Fusion (Fuse Series, EOS, HP) използваха прах от найлон 12, най-често използваният материал за SLS/MJF. SLA принтерът Form 4 използваше патентован материал на Formlabs, смолата Tough 2000, която е подходяща за сравнение с найлона, тъй като често се използва в подобни приложения.
Детайлите от Fuse Series и Form 4 бяха отпечатани и подложени на последваща обработка във Formlabs, докато детайлите от HP и EOS бяха отпечатани и подложени на последваща обработка от 3DPX и Materialise.
Сравнение: Стандартен процес за повърхностна обработка
Следващите резултати подробно представят сравнението между частите, когато са подложени на „стандартните“ процеси за повърхностна обработка, препоръчани от производителите. Без допълнителна последваща обработка, частите, отпечатани чрез SLA, са значително по-гладки от частите, отпечатани чрез SLS и MJF. Частите, отпечатани чрез MJF, също са по-гладки от частите, отпечатани чрез SLS, като двете SLS технологии (EOS и Formlabs Fuse 1+30W) дават относително сходни резултати. Това варира в зависимост от конкретната повърхност и нейната ориентация. Например, S1, плоска вертикално ориентирана повърхност, показва много по-значителна разлика между всеки материал, като Fuse 1+30W значително превъзхожда детайла, отпечатан с EOS, и е много по-близък по качество до детайла, отпечатан с MJF.
Average Ra of all 12 Surfaces:
Средната грапавост на повърхността за всички 12 страни, измерена с контактен профилометър, за всяка част, след стандартния процес на повърхностна обработка.
Single Surface Comparison (S1)
Вляво: повърхност S1 на частта на спирачния апарат. Вдясно: Графика, показваща вариацията на грапавостта на повърхността S1 за отпечатаните части, всички след стандартните процеси на довършване.
Визуално сравнение на извити повърхности
При внимателно разглеждане на тези изображения се забелязват няколко ключови момента, свързани с повърхността. По-специално извитата повърхност показва стъпаловидния ефект, който възниква при отпечатването на тези детайли. В повечето случаи той се проявява като стъпки с височина 100 µm, макар че в някои случаи те се изглаждат. От друга страна, плоската повърхност, насочена директно към камерата, показва вертикално ориентирана повърхност. При детайла, отпечатан с Tough 2000 Resin, повърхността изглежда почти гладка като стъкло, докато при повърхностите от сериите EOS и Fuse се забелязва значителна грапавост. Детайлът, отпечатан с HP, донякъде запълва разликите, като повърхността му прилича почти на плат.
Fuse Series Nylon 12 Powder
EOS PA2200
HP PA12
Form 4 Series Tough 2000 Resin
Сравнение: Допълнителен процес за повърхностна обработка
Следващите резултати подробно представят сравнението между части, подложени на допълнителен процес на повърхностна обработка. Въпреки че това се различава между частите, отпечатани на Fuse 1+ 30W, и тези, възложени на външни фирми, те представляват широко приети методи за последваща обработка, ако повърхностната обработка на дадена част е от решаващо значение.
- Детайли от серията Fuse, изработени по SLS: Автоматично „полирани“ с помощта на системата за полиране Fuse Blast на Formlabs
- Части EOS, възложени на външни изпълнители: Вибрационно полиране
- Части HP, възложени на външни изпълнители: Вибрационно полиране
- Части, отпечатани на SLA принтера Form 4: Тъй като тези части обикновено са много гладки след стандартната обработка, не се препоръчва допълнителна повърхностна обработка
Ясно е колко голямо влияние оказва пост-обработката върху средната повърхностна обработка – гладкостта на отпечатания с Fuse 1+ 30W прах Nylon 12 се подобрява драстично и е почти на нивото на тази на HP PA12 след извършване на рутинно полиране.
Fuse Series Nylon 12 Powder: Стандартно срещу полирано
Преди (вляво) и след (вдясно) вторична стъпка на последваща обработка (Fuse Blast Polish).
Частите преди и след „допълнителната“ пост-обработка са показани по-долу за трите SLS технологии (Fuse Series, EOS и HP). Тъй като няма „допълнителна“ версия на пост-обработката за 3D-отпечатаната част с SLA, сравнението не е показано.
EOS PA2200 Nylon 12: Стандартно срещу допълнително вибро-полиране
Преди (вляво) и след (вдясно) вторична стъпка на последваща обработка (допълнително вибро-полиране).
HP PA12: Стандартно и допълнително вибро-полиране
Преди (вляво) и след (вдясно) вторична стъпка на пост-обработка (допълнително вибро-полиране).
Резултати по материали
По-долу са представени подробни резултати за всеки измерен материал. Включени са изображения в пълен размер на детайлите за визуална справка, близък план с висока разделителна способност на детайлите, за да се види по-конкретно по дължината на детайла, таблица с най-добрите и най-лошите измервания от всеки детайл, SEM изображение, където е налично, или изображение от оптичен микроскоп, където такова липсва, и профил на повърхността по дължината на детайла. Имайте предвид, че за профилите на повърхността границите на червеното и синьото са запазени еднакви: или +75 µm, или -75 µm от средната височина.
Ключовите моменти, на които трябва да се обърне внимание при тези сравнения, включват увеличаване на изображенията, за да се получи добра представа за визуалния вид на всяка грапавост, разглеждане на SEM микрографиите, за да се види как свободният материал и частично синтерованият обуславят голяма част от вариациите в микроструктурата, и разглеждане на картите на грапавостта, за да се види колко червено/синьо се появява на всяка графика, което корелира с повече или по-малко вариации по повърхността.
Fuse Series Standard
Материал: Formlabs Nylon 12
Принтер: Fuse 1+ 30W
Пост-обработка: Fuse Blast
Източник: Formlabs Internal
| Best | Worst | |
|---|---|---|
| Ra | 8.0 µm | 16.4 µm |
| Rz | 45.5 µm | 83.5 µm |
| Sa | 10.5 µm | 54.1 µm |
| Sz | 117.07 µm | 359.6 µm |
| Гланц | 0.5 GU |
Серия Fuse Extra
Материал: Formlabs Nylon 12
Принтер: Fuse 1+ 30W
Пост-обработка: Fuse Blast + полиране
Източник: Formlabs Internal
| Best | Worst | |
|---|---|---|
| Ra | 4.3 µm | 8.9 µm |
| Rz | 20.9 µm | 46.8 µm |
| Sa | 8.8 µm | 50.8µm |
| Sz | 96.5 µm | 310.1 µm |
| Гланц | 2 GU | – |
EOS Standard
Материал: EOS PA2200 Nylon 12
Принтер: EOS P396
Пост-обработка: Пясъкоструйка
Източник: 3DPX
| Best | Worst | |
|---|---|---|
| Ra | 7.9 µm | 21.6 µm |
| Rz | 41.4 µm | 105.7 µm |
| Sa | 12.1 µm | 18.0 µm |
| Sz | 147.8 µm | 206.0 µm |
| Гланц | 2.7 GU | – |
EOS Extra
Материал: EOS PA2200 Nylon 12
Принтер: EOS P396
Пост-обработка: Пясъкоструйка + Вибро-полиране
Източник: 3DPX
| Best | Worst | |
|---|---|---|
| Ra | 4.8 µm | 10.4 µm |
| Rz | 24.5 µm | 52.1 µm |
| Sa | 11.4 µm | 39.5 µm |
| Sz | 122.9 µm | 330.0 µm |
| Гланц | 3.2 GU | – |
HP Standard
Материал: HP 3D HR PA12
Принтер: HP Jet Fusion 5600
Пост-обработка: Пясъкоструйка
Източник: Materialise
| Best | Worst | |
|---|---|---|
| Ra | 4.1 µm | 20.9 µm |
| Rz | 21.6 µm | 86.0 µm |
| Sa | 8.4 µm | 83.7 µm |
| Sz | 69.4 µm | 555.0 µm |
| Гланц | 2.1 GU | – |
HP Extra
Материал: HP 3D HR PA12
Принтер: HP Jet Fusion 5600
Пост-обработка: Пясъкоструйка + вибро-полиране
Източник: Materialise
| Best | Worst | |
|---|---|---|
| Ra | 4.8 µm | 13.6 µm |
| Rz | 23.7 µm | 58.1 µm |
| Sa | 8.8 µm | 35.6 µm |
| Sz | 84.2 µm | 332.1 µm |
| Гланц | 1.9 GU | – |
Заключение
Това проучване показва, че детайлите, отпечатани с технологиите SLS и MJF, могат да постигнат много сходни нива на грапавост на повърхността. Детайлите, отпечатани на Formlabs Fuse 1+ 30W с прах Nylon 12, са малко по-гладки от тези, отпечатани на EOS SLS принтери с EOS PA2200 Nylon 12, макар че с допълнителна последваща обработка (съответно Fuse Polishing System и вибрационно полиране двете са много сходни.
Директно от принтера, MJF детайлите, отпечатани на HP принтер, имат най-гладка повърхност, макар че средно това е само с около 0,2 µm, а разликата се намалява още повече чрез последваща обработка.
Допълненията към екосистемата, като например въвеждането на системата за полиране Fuse Blast на Formlabs, позволяват на потребителите да постигнат качество на повърхността на детайлите, което традиционно е било запазено за системи, струващи стотици хиляди повече. Подобни етапи на последваща обработка, съчетани с подобрения в процеса на печат, са това, което позволява на достъпните SLS принтери да произвеждат детайли с изключително конкурентно качество на повърхността, вариращо от 4,3 µm Ra до 8,9 µm Ra в най-високата част при полиране.
За да тествате сами повърхностната обработка на детайл, отпечатан с Fuse 1+ 30W, поръчайте безплатна проба, отпечатана с SLS 3D.